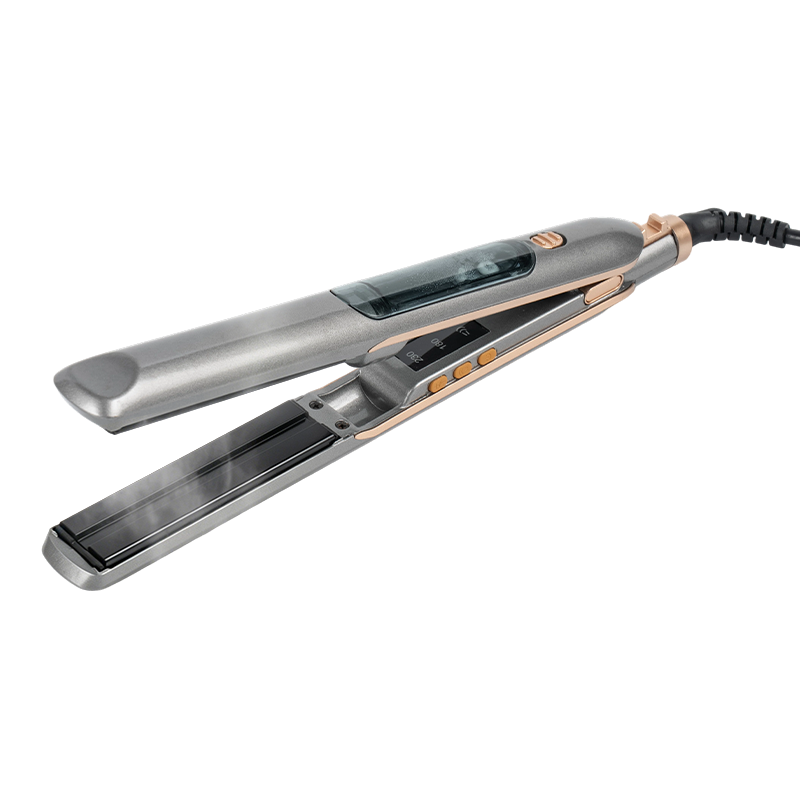
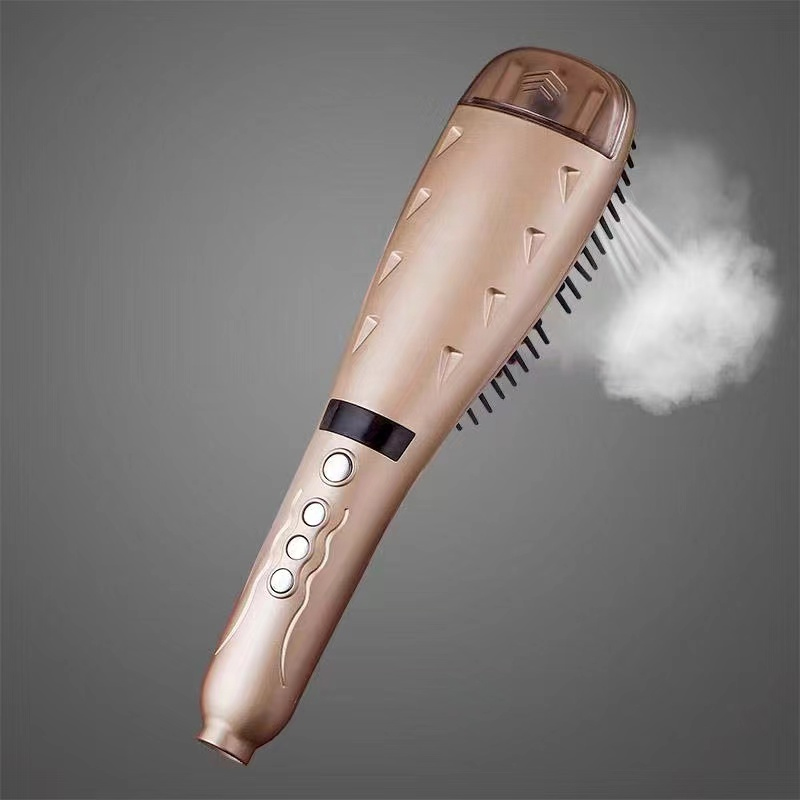
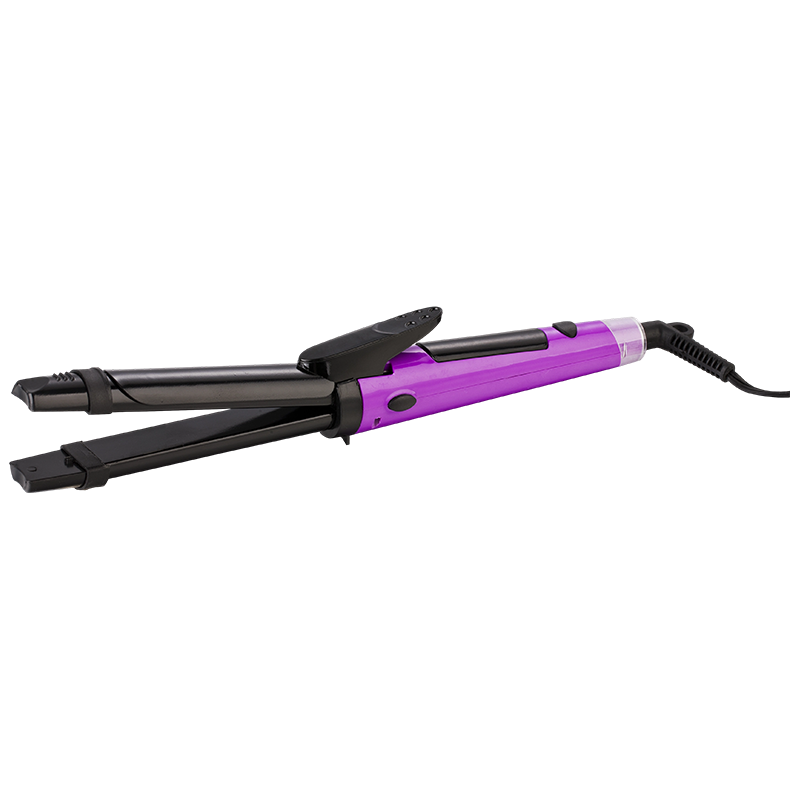
Steam-hiusten suoristusrauta: mitä Steam todella tekee ja mitä ostajien on tarkistettava
Työopas tuotemerkkien omistajille, salonkien jakelijoille ja verkkokaupan myyjille: kuinka höyry muuttaa oikaisuprosessia, missä budjettirakenteet hajoavat ja miten näyte tarkistetaan ennen työkalujen leikkaamista.
Tässä johtopäätös ensin. Höyrysilitysrauta ansaitsee paikkansa valikoimassa, kun sitä käyttävillä on paksut, karkeat, kiharat tai kemiallisesti käsitellyt hiukset, ja siitä tulee velkaa, kun se ostetaan markkinointimerkiksi järjestelmän sijaan. Karkeille hiuksille höyry tekee viiden ajon rutiinin kaksikertaiseksi. Se lisää kustannuksia ohuille hiuksille, jotka litistyvät helposti.
Syy on pikemminkin mekaaninen kuin kosmeettinen. Kuiva levy suoristuu johtumalla ja se taistelee kitkaa vastaan koko osan ajan. Kynsinauhojen hilse tarttuu, käyttäjä nojaa kovemmin, ja kun paksun osan keskikohta saavuttaa suoristuslämpötilan, pinta on ottanut enemmän lämpöä kuin se koskaan tarvitsi. Mitattu höyry muuttaa tätä käyttöliittymää.
Kompromissi on monimutkaisuus. Höyrylaite lisää säiliön, tiivisteen, venttiilin tai sumuttimen, höyrykanavan kotelon läpi ja joukon toleransseja, joita kuivaraudan ei koskaan tarvinnut pitää. Melkein jokainen laatuvalitus tässä kategoriassa juontaa juurensa pieneen nestejärjestelmään, ja lähes jokainen marginaaliero johtuu siitä, kuinka huolellisesti se on määritelty.
Mitä höyry todella tekee hiuksille
Oikaisu on johtuvuutta plus kitkaa. Levy antaa lämpöä, käsi liikettä ja kynsinauho vastustaa. Kuivalla lautasella karkeat hiukset luovat suuren osan vastusta, joten stylisti lisää painetta ja toistaa siirron. Tuloksena on leikkaus, jonka pinta on absorboinut lämpöä, jota sydän ei ole koskaan tarvinnut.
Höyry vaikuttaa ensin kitkaan ja sitten lämpöön. Ohut höyrykalvo levyn ja hiusten välissä alentaa vastusta oleellisesti, jolloin lämpö pääsee kulkemaan tasaisemmin osaan sen sijaan, että se istuisi ulkopuolella. Vähemmän kulkua, vähemmän mekaanista rasitusta ja tasaisempi tulos juuri sellaisissa hiustyypeissä, jotka normaalisti vastustavat silitysrautaa.
Kolme tapaa tuottaa höyryä ja mitä kukin niistä maksaa
- Lämmitetty kapillaarihöyrystin. Vesi tippuu säiliöstä lämmitettyyn kanavaan ja leimahtaa höyryksi. Se on halvin vaihtoehto ja helpoin tiivistää, mutta teho riippuu levyn lämpötilasta, joten höyry heikkenee tällä hetkellä viileä, kostea osa sitä eniten tarvitsee.
- Pumppu ja suutin. Pieni pumppu mittaa vettä lämmitettyyn suuttimeen. Lähtö on hallittavissa ja toistettavissa, minkä vuoksi useimmat ammattimaiset rakennukset käyttävät sitä, mutta se lisää pumpun, letkun ja takaiskuventtiilin, ja jokainen lisätty liitos on mahdollinen vuotoreitti.
- Ultraäänisumutin. Pietsolevy hajottaa veden hienoksi sumuksi ilman lämmitettyä kanavaa. Pisarakoko on hienoin ja tasaisin näistä kolmesta, mutta levy on herkkä mineraalipitoisuudelle ja lisää elektroniikkakustannuksia.
Kun nopeus on tiedossa, seuraava kysymys on, mihin vesi menee jäähtyessään. Kotelon sisällä kondensoituva höyry on ohjattava pois elektroniikasta ja pois hiuksista, ja tämä reititys on suunnittelupäätös, joka tehdään kauan ennen ensimmäisen näytteen saapumista.
Tekniset tiedot, jotka ennustavat todellista suorituskykyä
Markkinointikopio harvoin erottaa hyvän höyrysilitysraudan keskinkertaisesta. Alla olevat tikkaat tekevät, koska jokainen sen rivi on asia, jonka asiakas tuntee ensimmäisen käyttökuukauden aikana.
| Parametri | Sisäänpääsy-odotus | Ammattimainen odotus | Miksi sillä on väliä |
|---|---|---|---|
| Levymateriaali ja pinnoite | Alumiini, jossa yksi suihkutettu keraaminen kerros | Painevalettu alumiini keraamisella lasiteella tai titaani-inserteillä | Pinnoitteet kuluvat nopeimmin 200 °C:ssa ja paljas metalli muodostaa kuumia kohtia |
| Paneelin geometria | Kiinteät litteät paneelit | Kelluvat tai kääntyvät paneelit jousen jännityksellä | Tasainen puristuspaine kaarevissa osissa ja paksussa kasvussa |
| Lämpötilan tarkkuus | Noin ±15 °C levyllä | ±5 °C:n sisällä suljetun silmukan ohjauksella ja näytöllä | Vaalennetuissa hiuksissa näkyy yli ±10 °C:n heilahtelua laikkuina |
| Steam toimitus | Yksi suutin, ei nopeuden säätöä | Mitattu venttiili, 1-3 ml minuutissa, 4-12 ml säiliö | Ylimääräinen höyry kastelee osan ja jäähdyttää levyn |
| Lämpötilan palautuminen | 25-40 sekuntia märkäajon jälkeen | Alle 10 sekuntia samalla kuormituksella | Palautumisaika, ei huippulämpötila, määrittää läpäisymäärän |
| Kuumenna 180 °C:seen | 45-60 sekuntia | 20-30 sekuntia | Tuoliaika salongissa ja toistuva käyttö kotona |
| Sähköinen rakenne | Yksi jännite, perustermostaatti | 110 - 240 V vaihtoehdot, lämpösulake, kaksoiseristys | Alueelliset vaatimustenmukaisuuden epäonnistumiset tuottavat suurimman osan |
| Sertifiointipaketti | Itse ilmoittama vaatimustenmukaisuus | Kolmannen osapuolen testaama kohdemarkkinoiden standardin mukaisesti | Tullin haltuunotto ja markkinoilta poistaminen ovat kalliita |
Kaksi riviä ansaitsee erityistä huomiota. Lämpötilan talteenotto ratkaisee kulkumäärän enemmän kuin maksimilämpötila, koska höyrysilitysrauta jäähdyttää oman levynsä jokaisella märällä läpikäynnillä. Rakenne, jossa on nopea säätösilmukka ja riittävä lämpömassa, palaa asetuspisteeseen sekunneissa; halvempi rakennus putoaa jatkuvasti, ja asiakas kompensoi painostamalla kovemmin. Lämpötilatarkkuus on toinen: värjätyissä hiuksissa 15 °C heilahteleva levy tuottaa raitoja, joita mikään tekniikka ei voi piilottaa.
Salonkiin päin olevissa sarjoissa suljetun silmukan lämpötilansäätö yhdistettynä kelluviin paneeleihin on yhdistelmä, joka pitää paineen jopa kaarevilla osilla. Vähittäismyyntimalleissa, jotka tähtäävät otsatukkaisiin ja reunoihin, levyn leveys on tärkeämpi kuin mikään elektroninen ominaisuus: täysleveä levy on yksinkertaisesti väärä työkalu 3 senttimetrin hiusrajalle.
Työkalun sovittaminen hiustyyppiin ja rutiiniin
Sama höyrysilitysrauta ei voi palvella jokaista ostajaa hyvin, joten valikoiman suunnittelu kannattaa aloittaa asiakkaan hiuksista eikä hintapisteestä.
- Ohuet tai jo sileät hiukset: 150 - 170 °C, kapeat levyt ja minimaalinen tai sammutettu höyry. Liian paljon kosteutta jättää hienot hiukset velttoiksi ja kuivumaan hitaasti.
- Keskipitkän aaltoilevat hiukset: 170–190 °C kelluvilla paneeleilla ja höyryllä alimmalla asetuksella kynsinauhojen tasoittamiseksi ilman, että osio kastuu.
- Karkea tyyppi 3C - 4C ja tiheät hiukset: 190 - 210 °C aidolla höyrynsyötöllä. Läpäisymäärä on se numero, jolla on väliä, ja täysi pää voi kuluttaa 8 millilitraa tai enemmän vettä.
- Kemiallisesti relaksoidut tai värjätyt hiukset: 150 - 170 °C, käyttämällä höyryä toistuvien kuivausten sijaan värin haalistumisen rajoittamiseksi.
- Otsatukat, reunat ja lyhyt kasvu: 15 mm kapea levy. Täysleveät levyt ylikuumentavat hiusrajaa ja niitä on vaikea hallita kasvojen lähellä.
- Matka- ja päivittäiset kantosarjat: kompaktit kaksoisjänniterakenteet, jotka hyväksyvät, että taskusäiliö on täytettävä kesken rutiinin.
Miniformaatit ansaitsevat oman valikoimansa sen sijaan, että niitä pidettäisiin halpaversiona täysikokoisesta silitysraudasta. Ne myyvät eri hetkeen, niillä on erilaiset toleranssit, ja ne ovat yleensä ensimmäinen tuote, jota ensiostaja kokeilee.
Höyry ei korvaa lämpöä. Se korvaa kitkan. Jokainen rutiinista poistettu kierto on lämpöä, jota hiukset eivät alun perin imeydy.
Tarvikkeet ovat edullinen tapa erottaa nippu. Lämmönkestävä jalusta pitää 200 °C:n levyn irti turhamaisesta pinnasta jäähtymisen aikana ja maksaa paljon vähemmän kuin painettu holkki. Korkean lämpötilan nylon suoristusteline on tyypillinen lisäosa salongikanaville ja lahjapakkauksille, ja se vähentää huolimattomasta jäähdytyksestä aiheutuvia palovammoja.
Missä höyrysilitysraudat epäonnistuvat näytteen ja massatuotannon välillä
Vikatilat toistuvat ennustettavasti eri tehtaissa, ja useimmat niistä päätetään piirustusvaiheessa eikä linjalla.
- Säiliön tiiviste. Silikonin kovuus ja puristussarja ovat tärkeämpiä kuin materiaalin nimi. Pehmeä tiiviste, joka tiivistää täydellisesti yksikössä, voi itkeä koteloon muutaman sadan täyttökerran jälkeen.
- Suuttimen tukkeutuminen. Skaalaus- ja muotoilutuotejäämät kaventavat kanavaa. Tuotos laskee vähitellen, joten oire näyttää huonoilta tuloksilta pikemminkin kuin ilmeiseltä vialta.
- Kondensoitumisreitti. Kotelon sisällä jäähtyneestä höyrystä tulee vettä elektroniikassa. Pisara, jonka asiakas näkee hiuksissaan, alkoi yleensä alkuvirtaan tehdystä reitityspäätöksestä.
- Lämpösulakkeen sijoitus. Kuivaraudalle määritetyt sulakkeet voivat laueta tai laueta varhain höyryrakennuksessa, koska ympäröivä kotelo kuumenee ja ilmavirta on erilainen.
- Levyn reunan tiivistys. Vesi ja pinnoite kohtaavat levyn reunassa, ja sieltä pinnoitteet kuoriutuvat ensin, kun liimaus kiirehditään.
- Ohjaussilmukan viritys. Höyrysilitysrauta menettää levyn lämpötilan jokaisella märällä läpikäynnillä, joten silmukka, ei teho, määrää kuinka monta läpikulkua asiakas tarvitsee.
Sääntelypaperityö ei ole oikea paikka säästää rahaa. Kosketusanturin ylikuumenemistesti, johdon kiinnityspisteen veto, vuotovirran tarkistus ja upotustarkastus maksavat maltillisen summan mallia kohden kerran, ja juuri niitä markkinapaikan tarkastus pyytää ensin. Jos tiimisi ei ole varma, mitkä tarkistukset koskevat lämmitettyä muotoilulaitetta, tämä yleiskatsaus kuinka selvittää, onko suoristusrauta turvallinen on järkevä aloitusohje.
Kustannustekijät, MOQ ja työkalut: mistä hinta todella tulee
Höyrymallien noteeratut hinnat vaihtelevat paljon enemmän kuin kuivamallien, ja ero selittyy harvoin työvoiman hinnoilla. Se tulee materiaaliluettelosta ja sen takana olevista työkaluista.
- Höyrykokoonpano, eli säiliö, venttiili tai pumppu, suutin ja tiivisteet, on tyypillisesti toiseksi suurin kustannuslinja lämmityselementin ja ohjauskortin jälkeen.
- Levyrakenteet vaihtelevat ruiskutetusta alumiinista keraamiseen lasitteeseen ja titaaniin, ja jokainen vaihe muuttaa suorituskykyä niin paljon kuin hinta.
- Ohjauselektroniikka jakautuu jyrkästi mekaanisen termostaatin ja anturilla ja digitaalinäytöllä varustetun säätimen välillä.
- Pinnan viimeistely, olipa kyseessä monivärivalu, vesisiirtopainatus tai spraymaali, lisää joko työkaluja tai yksikkökohtaista käsityöaikaa.
- Vaatimustenmukaisuustestaus on kiinteä hinta per malli per kohdemarkkina, ja se toistuu jokaisen sähkövaihdon yhteydessä.
- Pakkaukset ja lisävarusteet, mukaan lukien jalustat ja matkapussit, nostavat yksikkökustannuksia hieman ja vähentävät vaurioita ja palautusastetta.
Työkalu tekee ensimmäisestä tilauksesta vaikean. Kotelomuotit ovat suurin ennakkositoumus, minkä vuoksi kokeneet ostajat kysyvät, voiko höyryvariantti jakaa olemassa olevan alustan. Kun uusi höyrypää voi käyttää uudelleen hyväksi todetun kuivaraudan koteloa, kahvaa ja kytkinlaitteita, työkalulasku laskee huomattavasti ja kehitysaikajana lyhenee. Kun se ei voi, tämä rajoitus kuuluu projektisuunnitelmaan eikä myöhäiseen versioon.
Valmistusta edeltävä tarkistuslista höyrysilitysraudanäytteelle
Näytteen hyväksyminen on viimeinen halpa hetki projektissa. Kaikki sen jälkeen maksaa työkalurahaa, joten arvioinnin tulee olla systemaattista eikä visuaalista.
- Lukitse kohdemarkkinat ja sen jännite-, pistoke- ja sertifiointivaatimukset ennen näytteen kokoamista.
- Vahvista kirjallisesti höyryn määrä millilitroina minuutissa, säiliön tilavuus ja täyttömenettely.
- Tarkista levyn lämpötila kontaktilämpömittarilla levyn kolmesta kohdasta, alimmalla, keskimmäisellä ja korkeimmalla asetuksella.
- Suorita kolmekymmentä peräkkäistä märkäajoa maksimilämpötilassa ja kirjaa sitten lämpötilan lasku ja palautumisaika.
- Tuomari pisaran koko. Näkymätön sumu on oikea; näkyvät märät kohdat tarkoittavat, että suutin tai nopeus on väärä.
- Täytä ja tyhjennä säiliö toistuvasti ja jätä laite kyljelleen tunniksi tarkistaaksesi tiivisteet.
- Vahvista lämpökatkaisu, kaksoiseristys ja maadoituksen jatkuvuus kohdestandardin mukaisesti.
- Tarkasta pinnoite levyn reunasta lämmölle ja vedelle altistumisen jälkeen, sillä sieltä alkaa kuoriutuminen.
- Tarkista käyttöoppaan vesiohjeet ja lisävarusteluettelo, mukaan lukien jalusta tai matkapussi.
- Jäädytä ja säilytä hyväksytty kultainen näyte, jotta myöhemmillä lähetyksillä on mitattavissa oleva referenssi.
Mikään näistä ei ole eksoottista suunnittelua. Se on tavallista kurinalaisuutta, jota sovelletaan pieneen nestejärjestelmään, jota suurin osa markkinoista pitää lisävarusteena. Ostajat, jotka määrittävät höyrynopeuden, lämpötilan sietokyvyn ja testaavat vedellä mieluummin kuin optimistisesti, saavat tuotteen, joka toimii luokan lupaamalla tavalla: vähemmän kulkua, vähemmän kitkaa ja hiukset, jotka näyttävät edelleen hiuksilta.
Luokka palkitsee tämän kurinalaisuuden hinnoitteluvoimalla. Höyrysilitysrauta, joka todella palauttaa lämpötilan ja ei itke kuuden kuukauden jälkeen, voi olla korkeampi hintapiste kuin visuaalisesti identtinen yksikkö, joka tuottaa vain höyryä, koska ero näkyy asiakkaan rutiinissa kauan ennen kuin se näkyy takuuvaatimuksessa.